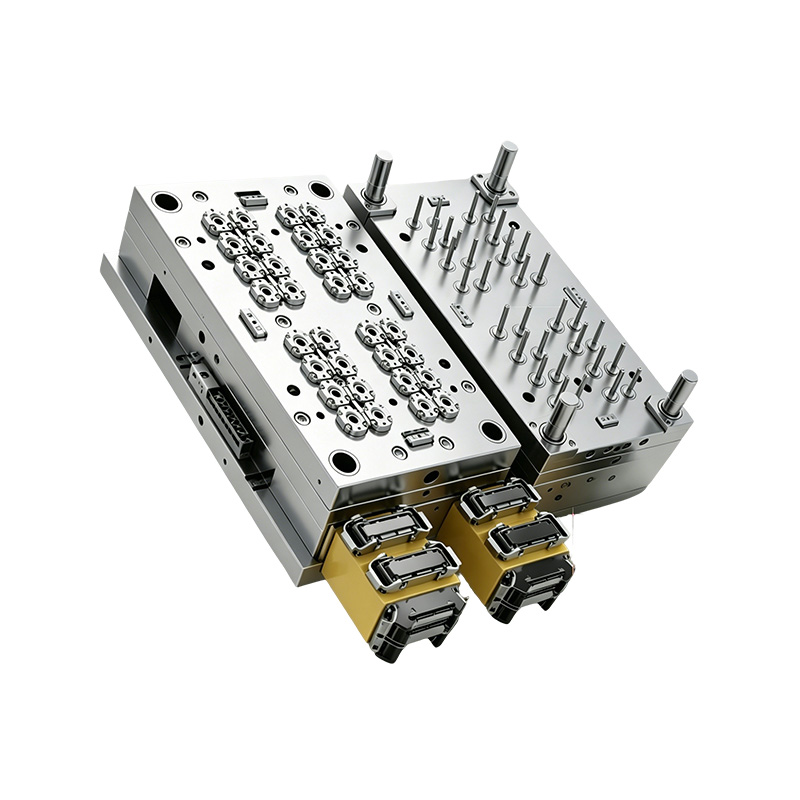
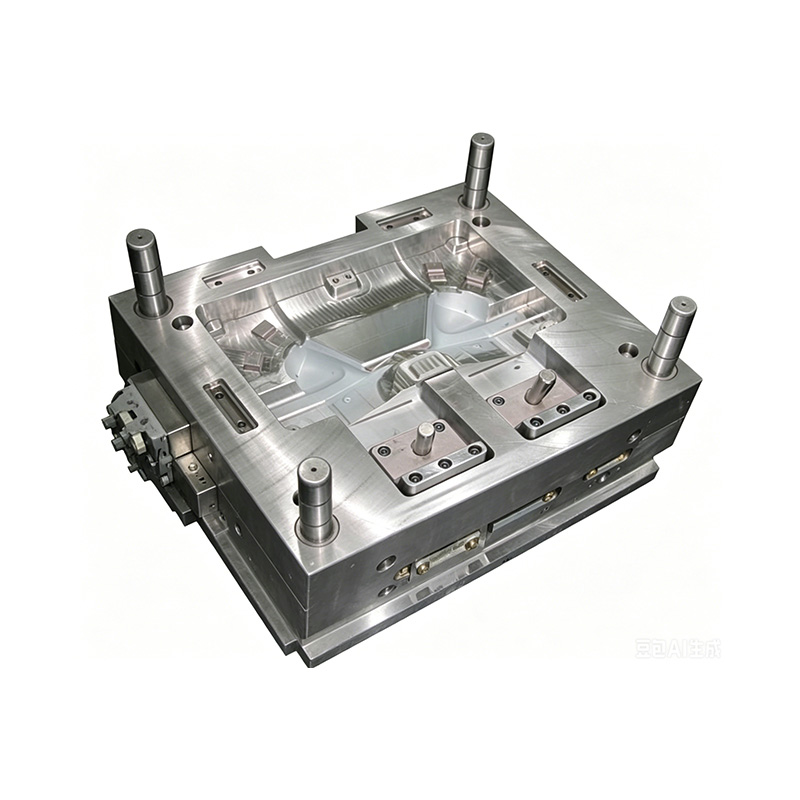
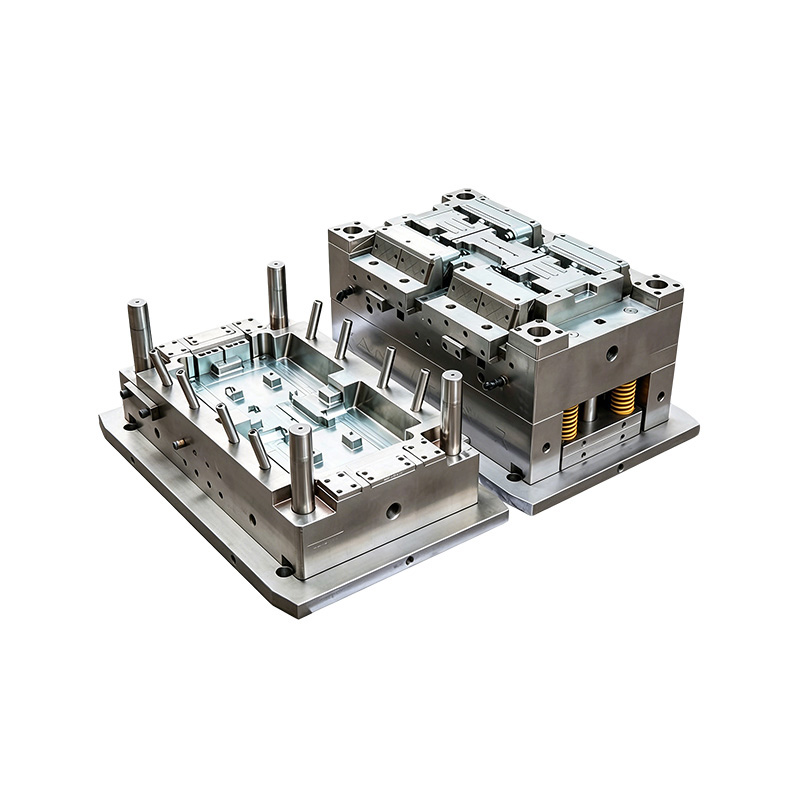
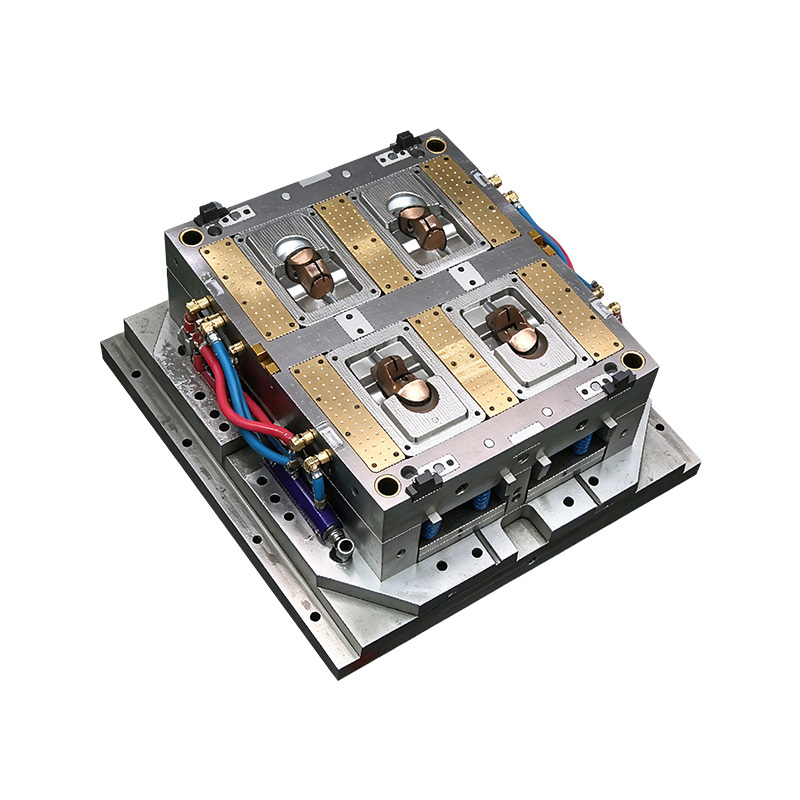
Un bien construido molde de inyección de plástico para piezas de automóviles Determina la precisión dimensional, el tiempo de ciclo y el costo de producción de un componente durante toda la vida útil del programa, a menudo de 5 a 8 años. Obtener el acero, la disposición de refrigeración y el diseño de la compuerta justo antes de cortar el primer disparo es mucho más económico que arreglar los parachoques deformados o los soportes agrietados una vez terminado el mecanizado. Todo lo que aparece a continuación explica cómo funciona realmente esa toma de decisiones en el taller.
Los moldes de inyección de plástico para piezas de automóviles no son herramientas de uso general. Están diseñados para volúmenes de producción que frecuentemente superan los 300.000 a 1.000.000 de ciclos por programa, estrictos requisitos de acabado superficial de clase A en molduras visibles y tolerancias dimensionales tan estrictas como ±0,05 mm en componentes acoplados, como carcasas de conectores o soportes de sensores. Cada elección de diseño (calidad del acero, geometría del circuito de enfriamiento, ubicación de la compuerta, sistema de expulsión) es una compensación entre la calidad de la pieza, el tiempo del ciclo y el costo de la herramienta. Comprender cómo se hacen esas compensaciones es la diferencia entre un molde de inyección de plástico que funciona limpio durante un millón de ciclos y uno que necesita reparación de soldadura después de 50.000.
Las herramientas de precisión determinan la calidad de la pieza mucho antes de que comience el moldeado
Los componentes de plástico para automóviles se dividen en algunas categorías funcionales y cada uno impulsa una estrategia de herramientas diferente para el molde que los produce. Los adornos interiores y los tableros exigen superficies cosméticas de clase A y líneas de soldadura mínimas visibles. Los componentes debajo del capó, como los colectores de admisión y las carcasas de los conectores, deben sobrevivir a la exposición continua a ciclos de calor entre -40 °C y 120 °C sin agrietarse. Los soportes y clips estructurales necesitan repetibilidad dimensional paso tras paso porque son ensamblados por robots con poca tolerancia a la variación.
Debido a esto, el diseño de un molde de inyección de plástico para piezas de automóviles comienza con una revisión DFM (diseño para la capacidad de fabricación) que verifica la uniformidad del espesor de la pared, los ángulos de desmoldeo, las relaciones entre nervaduras y paredes y la ubicación de las protuberancias antes de mecanizar un solo bloque de acero. Es casi seguro que una nervadura que tenga más del 60 % del espesor nominal de la pared mostrará una marca de hundimiento visible en una superficie de Clase A, y ese solo detalle puede obligar a rediseñar todo el diseño de la cavidad.
Clasificación de moldes de inyección de plástico para piezas automotrices
Por recuento de cavidades
Cavidad única: creación de prototipos, volumen bajo
Multicavidad (2–16): volumen medio a alto
Molde familiar: piezas mixtas, un juego
Por sistema de corredor
Canal frío: sencillo y de menor coste
Canal caliente: sin desperdicios, ciclo más rápido
Corredor aislado: gama media
Por método de enfriamiento
Canales perforados convencionales
Insertos deflectores/burbujeadores
Refrigeración conformada (impresa en 3D)
Por grado de acero
Preendurecido (P20)
Acero para herramientas templado (H13, S7)
Grado inoxidable/corrosión (S136)
La selección de acero para moldes determina la durabilidad y el costo total
La elección del acero suele ser el factor más importante tanto en el precio de un molde de inyección de plástico para piezas de automóvil como en su vida útil esperada. El acero P20 preendurecido, con una dureza de alrededor de 300 a 330 HB, es común para programas de menor volumen y prototipos de herramientas porque se mecaniza rápidamente y cuesta menos por adelantado, pero se desgasta más rápido bajo resinas abrasivas rellenas de vidrio. Los aceros para herramientas H13 o S7 totalmente endurecidos, tratados térmicamente a 48-52 HRC, son los predeterminados para la producción de gran volumen porque resisten el desgaste, el agrietamiento y la fatiga térmica durante cientos de miles de ciclos. Para piezas moldeadas con resinas corrosivas, como compuestos retardantes de llama, el acero inoxidable para moldes como el S136 (aproximadamente 48–52 CDH con alto contenido de cromo) evita las picaduras y la oxidación que, de otro modo, degradarían el acabado de la superficie con el tiempo.
| Grado de acero | Dureza típica | Mejor caso de uso | Costo relativo de la herramienta |
| P20 Pre-endurecido | 300–330 HB | Prototipo/ejecuciones de bajo volumen de menos de 100.000 disparos | Bajo |
| Acero para herramientas endurecido H13 | 48–52 CDH | Piezas estructurales y debajo del capó de gran volumen | Medio-Alto |
| Acero S7 resistente a los golpes | 50–55 HRC | Moldes con núcleos delgados y frágiles o pasadores de acción lateral | Medio-Alto |
| S136 Inoxidable | 48–52 CDH | Lentes de grado óptico de resina corrosiva o retardante de llama | Alto |
Los nailon rellenos de vidrio y los polipropilenos rellenos de minerales, ambos comunes en los bajos del capó de los automóviles y en las piezas estructurales de plástico, son notablemente abrasivos. Una cavidad cortada en acero más blando puede perder una precisión dimensional medible después de tan solo 50 000 a 80 000 disparos cuando se utiliza material relleno de vidrio al 30 %, mientras que una cavidad H13 debidamente endurecida con un tratamiento de superficie nitrurado o de cromo duro puede mantener una tolerancia muy superior a 500 000 disparos en las mismas condiciones.
El diseño del canal de enfriamiento controla el tiempo de ciclo y la deformación
El enfriamiento representa aproximadamente entre el 50% y el 70% del tiempo total del ciclo en la mayoría de los programas de moldeo por inyección de plástico de piezas de automóviles, lo que hace que el circuito de enfriamiento sea el área de mayor influencia para la reducción de costos. Los canales convencionales con perforación recta son económicos de mecanizar, pero tienen dificultades para seguir geometrías curvas o acanaladas, lo que deja puntos calientes que provocan contracción y deformación desiguales. Los canales de enfriamiento conformal, producidos mediante impresión 3D de metal (generalmente sinterización directa por láser de metal), siguen el contorno de la superficie de la pieza a una distancia constante, lo que extrae el calor de manera mucho más uniforme.
Tiempo de ciclo promedio por método de enfriamiento (soporte automotriz de tamaño mediano, PP-GF30)
Insertos deflectores/burbujeadores
Diseño optimizado conforme
Una reducción de 38 a 24 segundos por ciclo parece modesta en el papel, pero en un programa anual de 1.000.000 de piezas elimina más de 3.800 horas-máquina por año, suficiente para reducir el número de prensas necesarias para el programa o liberar capacidad para otros trabajos. La compensación es el costo inicial: los insertos de enfriamiento conformes generalmente agregan entre un 20% y un 35% al precio del molde, por lo que la técnica generalmente se reserva para alto volumen y alta complejidad. molde de inyección de plástico para piezas de automóviless cuando el período de recuperación sea inferior a dos años.
Equilibrio de la colocación de la línea de enfriamiento alrededor de los pasadores y guías eyectores
Las piezas automotrices frecuentemente necesitan correderas de acción lateral para cortes (ajustes rápidos, salientes de clip, aberturas de ventanas), y esos mecanismos compiten por el mismo espacio que las líneas de enfriamiento. Los diseñadores suelen mantener los canales de refrigeración al menos a 10-12 mm de las paredes de la cavidad y las cavidades deslizantes para evitar debilitar el acero, lo que a veces obliga a patrones de refrigeración asimétricos que deben compensarse con diámetros de canal variables o deflectores adicionales cerca de secciones gruesas.
Los sistemas de compuertas y corredores influyen en el equilibrio de llenado y el desperdicio
El tipo de compuerta y su ubicación afectan la ubicación de la línea de soldadura, el equilibrio de llenado entre herramientas de cavidades múltiples y la cantidad de desechos que genera el programa. Los sistemas de canal caliente eliminan por completo el canal como chatarra, lo cual es muy importante en los volúmenes automotrices: un canal frío que produce incluso 8 gramos de desperdicio por disparo suma aproximadamente 8 toneladas métricas de resina de desecho en una tirada de 1.000.000 de piezas. Es por eso que la mayoría de los nuevos moldes de inyección de plástico para piezas de automóviles construidos para volúmenes superiores a 200.000 unidades por año especifican canales calientes a pesar de su mayor costo de herramientas inicial.
Corredor frío
Chatarra/Disparo
Corredor aislado
Chatarra/Disparo
corredor caliente
Chatarra/Disparo
La ubicación de la compuerta también determina dónde se forman las líneas de soldadura cuando los frentes de fusión se encuentran alrededor de un orificio o saliente. En los paneles de moldura visibles, los ingenieros a menudo mueven una puerta fuera del centro o agregan una puerta secundaria específicamente para empujar una línea de soldadura hacia un área oculta, porque las líneas de soldadura pueden reducir la resistencia a la tracción local entre un 10% y un 20% en comparación con el material circundante, una preocupación significativa en los clips estructurales y las pestañas de montaje que soportan cargas de vibración durante la vida útil del vehículo.
Gestión de contracción, deformación y marcas de hundimiento en geometrías automotrices
Las resinas semicristalinas como el polipropileno y el nailon, ambas muy utilizadas en piezas de plástico para automóviles, se encogen de forma anisotrópica, de forma diferente en la dirección del flujo que en la dirección del flujo cruzado. Un nailon relleno de vidrio al 30 % podría encogerse entre un 0,3 y un 0,5 % en la dirección del flujo, pero entre un 0,8 y un 1,0 % en el flujo cruzado, y si la cavidad del molde no se corta para tener en cuenta esa diferencia, la pieza terminada se deformará fuera de la tolerancia incluso aunque la herramienta en sí haya sido mecanizada correctamente.
Las estrategias correctivas comunes incluyen:
- Ajustar las dimensiones de la cavidad según los datos de contracción específicos de la resina en lugar de utilizar una única tasa de contracción genérica en toda la herramienta.
- Agregar nervaduras en el lado no cosmético para contrarrestar la deformación sin aumentar el espesor de la pared visible
- Reubicar o cambiar el tamaño de las compuertas para que la dirección del flujo se alinee con la dimensión más larga de la pieza, lo que reduce la contracción diferencial.
- Aplicar un espesor de pared uniforme: las desviaciones superiores al 25 % entre secciones adyacentes son una de las principales causas de marcas de hundimiento y huecos internos.
Una marca de hundimiento de más de 0,1 mm suele ser visible a simple vista bajo una iluminación en ángulo, por lo que las especificaciones de acabado interior a menudo limitan la profundidad de hundimiento permitida muy por debajo de ese umbral en cualquier superficie de Clase A.
Moldes familiares y de cavidades múltiples para producción de gran volumen
Los programas automotrices rara vez ejecutan herramientas de una sola cavidad una vez que pasan la validación del prototipo. Los moldes de inyección de plástico para piezas de automóviles con múltiples cavidades (comúnmente 2, 4, 8 o 16 cavidades) multiplican la producción por ciclo, pero requieren un equilibrio preciso entre cavidades; un desequilibrio de incluso el 5% en la presión de llenado entre cavidades puede hacer que una cavidad brille mientras que otra muestra disparos cortos. Los colectores de canal caliente equilibrados y el análisis de flujo basado en simulación (simulación de flujo de molde) son una práctica estándar antes de cortar acero en cualquier herramienta con más de cuatro cavidades, ya que corregir un molde de múltiples cavidades desequilibrado después de su construcción puede costar más que el análisis de flujo original.
Los moldes familiares, que producen varias piezas diferentes pero relacionadas (por ejemplo, carcasas de espejos izquierdo y derecho) en una sola toma, ahorran tiempo de impresión y reducen la cantidad de herramientas que necesita un programa, pero solo funcionan bien cuando las piezas tienen espesor de pared y características de relleno similares: combinar una pieza cosmética delgada con una pieza estructural gruesa en el mismo molde familiar generalmente hace que una cavidad se llene antes de que la otra termine de llenarse.
Prácticas de mantenimiento que prolongan la vida útil del molde
Incluso un molde de inyección de plástico para piezas de automóvil bien diseñado necesita un programa de mantenimiento para alcanzar su vida útil completa. Los intervalos típicos de mantenimiento preventivo incluyen:
- Limpiar e inspeccionar los respiraderos cada 20 000 a 30 000 disparos, ya que la obstrucción de los respiraderos debido a la liberación de gases de resina es una de las causas más comunes de defectos graduales de disparos cortos.
- Repulido de superficies de cavidades Clase A según un cronograma vinculado a la pérdida de brillo visible, generalmente cada 100 000 a 150 000 disparos para resinas rellenas de vidrio.
- Comprobar periódicamente el caudal de la línea de refrigeración, ya que la acumulación de sarro dentro de los canales puede reducir la eficiencia de la transferencia de calor en un 15 % o más en unos pocos cientos de miles de ciclos.
- Inspección de los pasadores eyectores y los casquillos guía en busca de desgaste que pueda causar rebabas o desalineación
Los moldes que siguen un programa de mantenimiento preventivo documentado suelen alcanzar entre 750.000 y más de 1.000.000 de ciclos antes de necesitar una renovación importante, mientras que las herramientas descuidadas que utilizan las mismas resinas abrasivas a menudo necesitan reparación de cavidades o remecanizado mucho antes de los 400.000 ciclos.
Tendencias emergentes: compuestos ligeros y herramientas híbridas
A medida que los fabricantes de automóviles presionan para reducir el peso de los vehículos para ahorrar combustible y alcanzar la autonomía de los vehículos eléctricos, más componentes estructurales que antes estaban hechos de metal están cambiando a termoplásticos reforzados con fibra larga y compuestos de fibra de vidrio moldeados en moldes de inyección de plástico para piezas de automóviles. Estos materiales se comportan de manera diferente en la cavidad que las resinas rellenas estándar: las fibras largas son más abrasivas y requieren geometrías de compuerta y canal con transiciones más suaves para evitar la rotura de las fibras, lo que a su vez afecta la resistencia de la pieza.
Los enfoques de herramientas híbridas, que combinan insertos de enfriamiento conformes impresos en 3D con bloques de cavidades mecanizados convencionalmente, se están volviendo más comunes porque permiten a los fabricantes de herramientas aplicar el beneficio de enfriamiento solo donde más importa (generalmente alrededor de salientes gruesos o secciones acanaladas) sin pagar el costo total de imprimir toda la base del molde. Este enfoque específico puede capturar entre el 60% y el 70% del beneficio del tiempo de ciclo del enfriamiento conformado completo a una fracción del costo adicional.
Bibliografía
- Sociedad de Ingenieros de Plásticos (SPE): artículos técnicos de la División Automotriz sobre materiales y herramientas de moldes de inyección.
- ASTM International: métodos de prueba estándar para la contracción de plásticos y propiedades mecánicas (ASTM D955, ASTM D638).
- SAE International: artículos técnicos sobre diseño y validación de componentes poliméricos para automóviles.
- Asociación Estadounidense de Constructores de Moldes (AMBA): directrices de la industria sobre prácticas de mantenimiento y selección de acero para moldes.
- Asociación de la Industria del Plástico (PLÁSTICOS): informes sobre optimización del proceso de moldeo por inyección y diseño de sistemas de enfriamiento.
- NPE (The Plastics Show): actas de conferencias sobre enfriamiento conforme y fabricación aditiva en herramientas.


 English
 Español