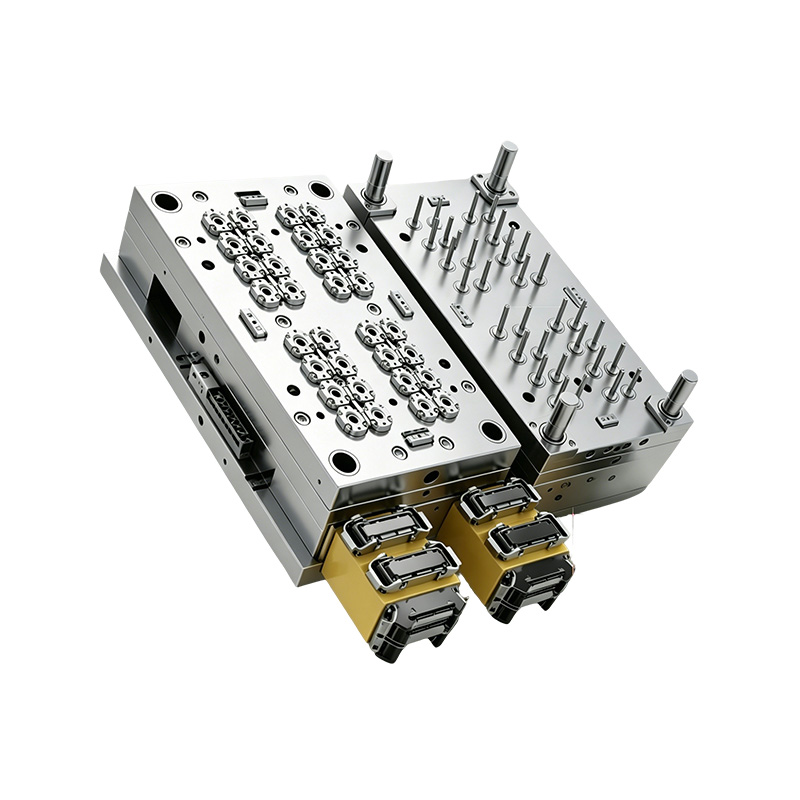
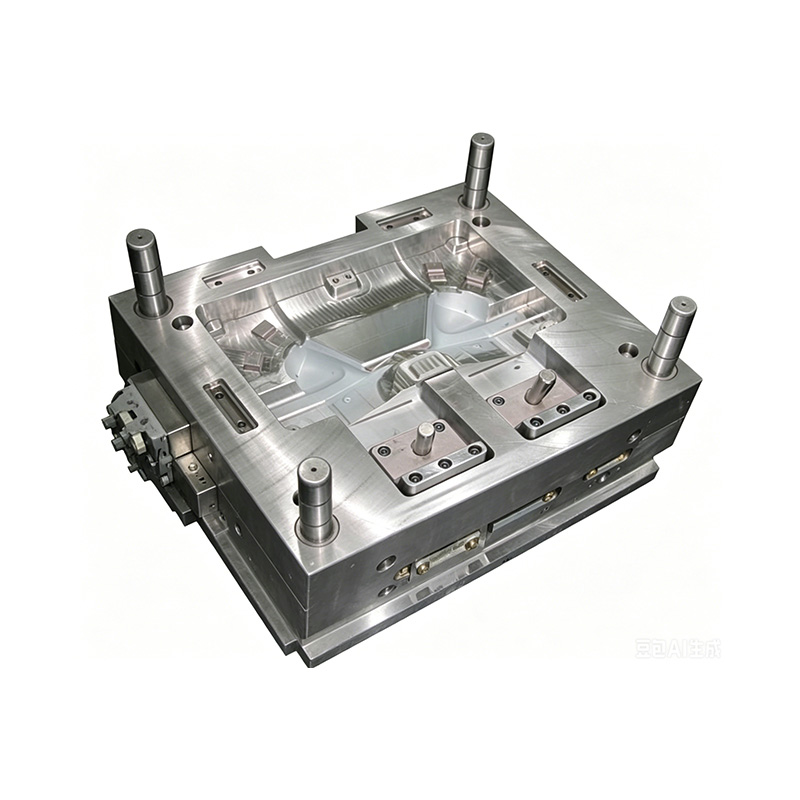
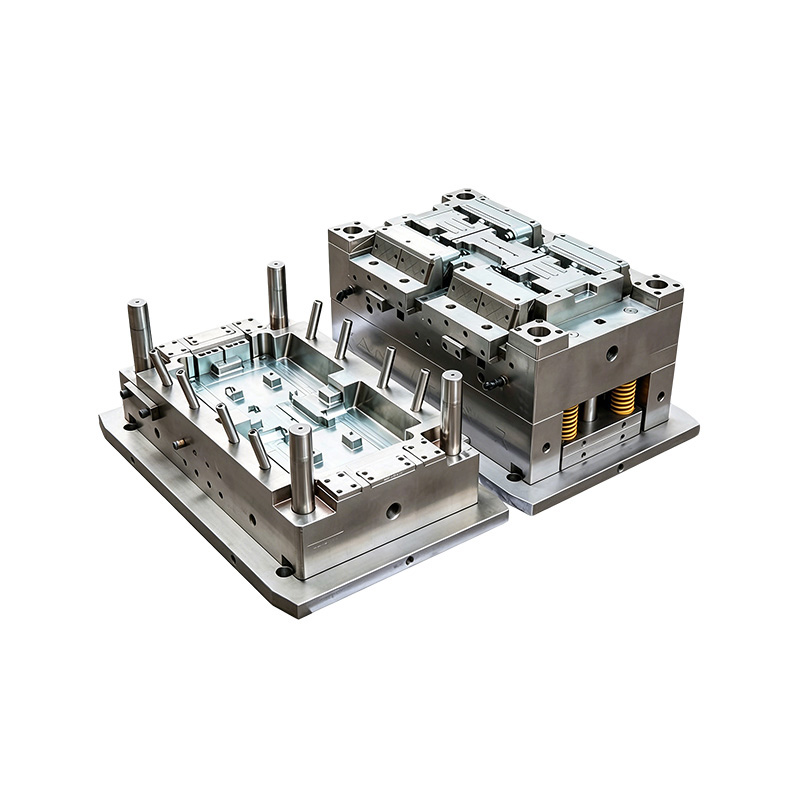
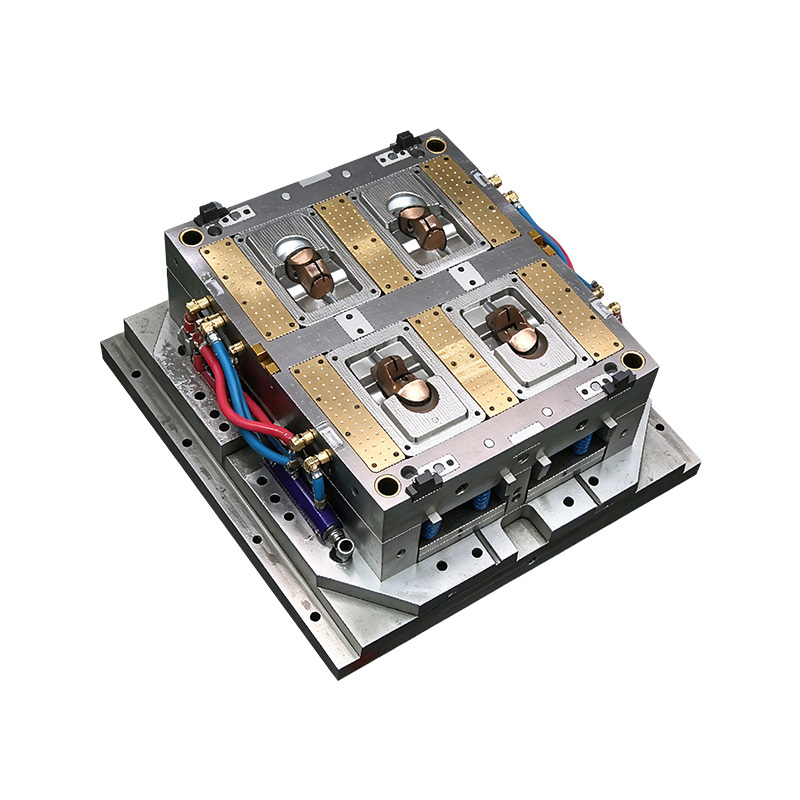
Moldeo por inyección de plástico de precisión Mantiene tolerancias tan estrictas como ±0,005 mm a ±0,02 mm. , razón por la cual sigue siendo el método de fabricación elegido para componentes electrónicos, conectores médicos y piezas micromecánicas donde incluso una desviación del ancho de un cabello provoca fallas en el ensamblaje. El moldeo por inyección estándar suele contener entre ±0,1 mm y ±0,3 mm, por lo que la brecha entre las herramientas de "precisión" y las "estándar" no es un lenguaje de marketing: es una diferencia mensurable que determina si una pieza encaja en un conector de teléfono inteligente o en un dispositivo quirúrgico en el primer intento.
Esta guía desglosa lo que realmente separa las herramientas de moldes de precisión de los moldes de uso general, cuánto cuestan y cómo los fabricantes de componentes electrónicos utilizan específicamente estas tolerancias más estrictas para resolver problemas que el moldeo estándar no puede.
Lo que separa a los moldes de precisión de los moldes de inyección estándar
Un molde de inyección de plástico de precisión no es solo una versión más pequeña o más cara de un molde normal: está construido con acero diferente, arquitectura de enfriamiento diferente y procesos de mecanizado diferentes desde cero. Las cavidades de molde de precisión generalmente se mecanizan mediante EDM (mecanizado por descarga eléctrica) y procesos de corte con alambre con una precisión de 0,001 mm. , en comparación con el fresado CNC estándar utilizado para moldes generales, que tiene una precisión de aproximadamente 0,01 mm.
Diferencias clave en la construcción de herramientas
Cuatro factores estructurales distinguen las herramientas de precisión de los moldes de uso general:
- Grado de acero — los moldes de precisión utilizan aceros para herramientas endurecidos como S136, NAK80 o H13, pulidos con acabado SPI A-1 para piezas ópticas o altamente cosméticas.
- Diseño del canal de refrigeración. — Los canales de enfriamiento conformes siguen la geometría de la pieza en lugar de correr en línea recta, lo que reduce el tiempo del ciclo y la deformación.
- Tipo de puerta y ubicación — las subcompuertas, las compuertas puntuales o los sistemas de canal caliente están ubicados para evitar líneas de flujo en superficies visibles o funcionales.
- Precisión de ventilación — las rejillas de ventilación mecanizadas a una profundidad de 0,005 mm a 0,02 mm permiten que el aire atrapado escape sin dejar que el plástico fundido pase a través
Por qué los componentes electrónicos exigen tolerancias más estrictas
Moldes de inyección electrónicos de precisión. sirven a una categoría de piezas donde el apilamiento de tolerancias se vuelve crítico rápidamente. Una carcasa de conector, un marco de contacto de batería o una carcasa de microinterruptor a menudo se acoplan con otros dos o tres componentes, y cada interfaz de acoplamiento agrega su propio rango de tolerancia. Si cuatro componentes apilados tienen cada uno una tolerancia de ±0,05 mm, la variación acumulada puede alcanzar ±0,2 mm. — lo suficiente como para causar un contacto eléctrico intermitente o un conector que no asienta completamente.
Piezas electrónicas comunes que requieren moldeo de precisión
Ciertas categorías de piezas requieren constantemente herramientas de precisión en lugar de moldes estándar:
- Carcasas de conectores USB, HDMI y placa a placa, donde el espaciado de pines debe alinearse dentro de micras
- Cilindros y soportes de lentes del módulo de cámara, que afectan directamente la alineación focal óptica
- Microengranajes y componentes de interruptores dentro de dispositivos portátiles y audífonos
- Carcasas de sensores que deben mantener un ajuste sellado para clasificaciones impermeables (IP67/IP68)
- Separadores y clips de PCB utilizados en conjuntos de dispositivos de alta densidad
Los materiales utilizados para estas piezas también difieren del moldeado general. LCP (polímero de cristal líquido) y PPS (sulfuro de polifenileno) se utilizan en aproximadamente el 60-70 % de las carcasas de conectores de alta frecuencia. debido a su estabilidad dimensional bajo calor y baja absorción de humedad, ambos críticos para piezas que se sueldan por reflujo en placas de circuito.
El proceso de moldeo por inyección paso a paso
Comprender el ciclo completo ayuda a explicar dónde se acumula o se pierde la precisión. El proceso sigue una secuencia consistente independientemente de la complejidad de la pieza, aunque las herramientas de precisión agregan un control más estricto en casi todas las etapas.
- Los gránulos de resina se secan y se introducen en el barril, ya que un contenido de humedad superior al 0,02 % puede provocar defectos visibles en materiales higroscópicos como el nailon o el PC.
- El tornillo calienta y funde la resina a una temperatura específica del material, normalmente entre 200 y 320 °C, según el polímero.
- El plástico fundido se inyecta en la cavidad del molde a alta presión, a menudo de 5000 a 20 000 psi para piezas de precisión con paredes delgadas.
- El molde mantiene presión durante la fase de empaque para compensar la contracción del material a medida que se enfría.
- Los canales de enfriamiento extraen el calor de la pieza hasta que esté lo suficientemente rígida como para expulsarla, generalmente entre 5 y 30 segundos para componentes pequeños de precisión.
- Los pasadores eyectores liberan la pieza terminada y el ciclo se repite.
El tiempo de ciclo es tan importante comercialmente como técnicamente. Un molde de precisión bien diseñado con enfriamiento conforme puede reducir el tiempo del ciclo entre un 20 y un 30 %. en comparación con un molde con líneas de enfriamiento perforadas rectas, lo que reduce directamente el costo por pieza en tiradas de componentes electrónicos de gran volumen.
Costos del molde y cómo el nivel de tolerancia cambia el presupuesto
El costo de las herramientas suele ser la partida individual más importante en el presupuesto de desarrollo de una pieza nueva, y los requisitos de precisión aumentan significativamente esa cifra. La siguiente tabla refleja los rangos de costos típicos según la clase de tolerancia y la complejidad del molde.
El costo típico de las herramientas para moldes varía según la clase de tolerancia y la complejidad de la pieza. | Clase de tolerancia | Tolerancia típica | Rango de costos del molde (cavidad única) | Aplicación común |
| Comercial | ±0,1 mm - ±0,3 mm | $3,000 - $8,000 | Carcasas, recintos no críticos |
| bien | ±0,05 mm - ±0,1 mm | $8,000 - $18,000 | Clips para interiores de automóviles, piezas de electrodomésticos |
| Precisión | ±0,02 mm - ±0,05 mm | $15,000 - $40,000 | Conectores, carcasas de sensores, piezas médicas. |
| Ultraprecisión | ±0,005 mm - ±0,02 mm | $30,000 - $80,000 | Cilindros de lentes ópticas, microelectrónica |
Los moldes de múltiples cavidades cambian sustancialmente esta matemática. Un molde de precisión de 4 cavidades suele costar entre un 60 y un 80 % más que una versión de una sola cavidad. pero puede reducir el costo de producción por pieza a más de la mitad en tiradas superiores a 100.000 unidades, lo que hace que el recuento de cavidades sea una de las primeras decisiones más importantes en el diseño de moldes.
Métodos de control de calidad para piezas moldeadas de precisión
Producir un molde de precisión es solo la mitad de la ecuación: verificar que cada disparo cumpla con las especificaciones es lo que realmente protege a un fabricante de costosas fallas posteriores. Los compradores de componentes electrónicos suelen exigir datos de inspección documentados antes de aceptar un lote de producción.
Técnicas de inspección estándar
- Inspección CMM (máquina de medición de coordenadas) — comprueba las dimensiones críticas con datos CAD con niveles de precisión de hasta 0,001 mm
- Comparadores ópticos para verificar la geometría del perfil 2D en ranuras y pines de conectores pequeños
- Informes de inspección del primer artículo (FAI) que documentan cada dimensión en las muestras de producción iniciales.
- Seguimiento SPC (control estadístico de procesos) en todas las series de producción para detectar el desgaste de la herramienta antes de que produzca piezas fuera de especificaciones.
El desgaste de las herramientas es un factor de coste real que es fácil pasar por alto. Los moldes de precisión de acero endurecido suelen mantener una tolerancia de 500.000 a 1.000.000 de disparos. antes de que las dimensiones de la cavidad cambien lo suficiente como para requerir retrabajo, por lo que los compradores que producen grandes volúmenes deben tener en cuenta la vida útil del molde en el costo total de propiedad en lugar de considerar únicamente el precio de las herramientas.
Elegir un fabricante de moldes para componentes electrónicos
No todos los talleres de moldes están equipados para trabajar con componentes electrónicos de precisión, y elegir el socio equivocado es una de las causas más comunes de retrasos en los proyectos. Unos pocos criterios separan a los talleres capaces de realizar trabajos de verdadera precisión de los proveedores de herramientas de uso general.
- Pisos de mecanizado con temperatura controlada, ya que los cambios de temperatura ambiente de incluso unos pocos grados pueden alterar la precisión del mecanizado a nivel de micras.
- Capacidad interna de electroerosión y corte por hilo en lugar de mecanizado fino subcontratado, lo que añade tiempo de entrega y riesgo de coordinación.
- Revisión de DFM (diseño para la capacidad de fabricación) antes de cortar acero, detectando problemas de espesor de pared o ángulo de inclinación que causan deformaciones posteriores.
- Sala limpia o entornos de moldeo controlados para piezas destinadas a aplicaciones médicas u ópticas.
También vale la pena establecer expectativas realistas para el plazo de entrega. Los moldes de precisión suelen requerir de 4 a 8 semanas para su diseño y mecanizado. , en comparación con las 2 o 3 semanas de los moldes de tolerancia comercial más simples, por lo que incorporar esto en un cronograma de lanzamiento de producto evita la presión del cronograma de último minuto que a menudo conduce a decisiones apresuradas sobre herramientas de menor calidad.


 English
 Español