English
 Español


Noticias de la industria
Inicio / Noticias / Noticias de la industria / Cómo elegir un servicio de moldeo por inyección de plástico personalizado: 5 criterios que importan
Contenido
Elegir un servicio de moldeo por inyección de plástico personalizado no es un ejercicio de búsqueda de precios. El socio adecuado debe seleccionarse basándose en cinco criterios estrictos: diseño de moldes y capacidad de herramientas, ajuste de prensa de inyección, experiencia en materiales y procesos en su industria, calidad y trazabilidad, y comunicación a lo largo del ciclo de vida del proyecto. Hágalo bien y el precio por pieza se convertirá en un resultado predecible. Si se equivocan, la cotización más baja a menudo se convierte en el proyecto más caro.
Considere un escenario típico. Un equipo de producto recibe tres cotizaciones para el mismo soporte de nailon reforzado con fibra de vidrio. La cotización más baja está un 18% por debajo de las demás. Seis semanas después, es necesario volver a trabajar el molde porque la ubicación de la puerta causa deformación, la prensa no puede mantener la tolerancia y el proveedor solicita una orden de cambio. El equipo pierde una cuarta parte del margen de lanzamiento y no alcanza un hito del cliente. La diferencia no fue la tarifa por hora. Se trataba de si el servicio realmente podría entregar una pieza repetible.
Comience con el dibujo de la pieza, el volumen anual, el material y las tolerancias críticas. Estos hechos determinan la estructura del molde, el tamaño de la prensa y el plan de calidad. Un proveedor que cotiza sin preguntar sobre el espesor de la pared, los cortes, las superficies cosméticas o la familia de resinas no está evaluando su proyecto; está adivinando.
Las herramientas prototipo pueden ser de aluminio o acero de baja cavitación, y son razonables para construcciones de validación. Las herramientas de producción en masa generalmente necesitan acero endurecido, mejor enfriamiento y una base de molde del tamaño de la prensa. Si un proveedor ofrece un molde para cada etapa sin analizar la cavitación, la calidad del acero y el tiempo del ciclo, el precio puede parecer bajo, pero es posible que la herramienta no sobreviva al volumen de producción.
Utilice una tabla breve para comparar las respuestas. El objetivo no es coleccionar folletos; es averiguar si el proveedor puede explicar la causa y el efecto.
| Punto de evaluación | que preguntar | señal de advertencia |
|---|---|---|
| Diseño de moldes | ¿Quién realiza DFM y cómo se documentan las decisiones de compuerta, corredor, enfriamiento y expulsión? | Sin informe DFM o solo una lista de verificación genérica |
| Ajuste a presión | ¿Qué fuerza de sujeción y rango de tamaño de disparo funcionarán con mi pieza y cuál es el margen de seguridad? | Cotizaciones sin cálculos de tonelaje de prensa ni tamaño de inyección |
| experiencia material | ¿Ha utilizado esta familia de resinas, nivel de relleno y masterbatch de color antes? | No hay datos de ensayos ni parámetros de secado para resinas higroscópicas. |
| plan de calidad | ¿Qué dimensiones se controlan, con qué frecuencia y con qué calibre? | Sólo inspección final, sin registros en proceso |
| comunicación del proyecto | ¿Quién es el único contacto técnico y cómo se aprueban los cambios? | Ventas responde preguntas de ingeniería |
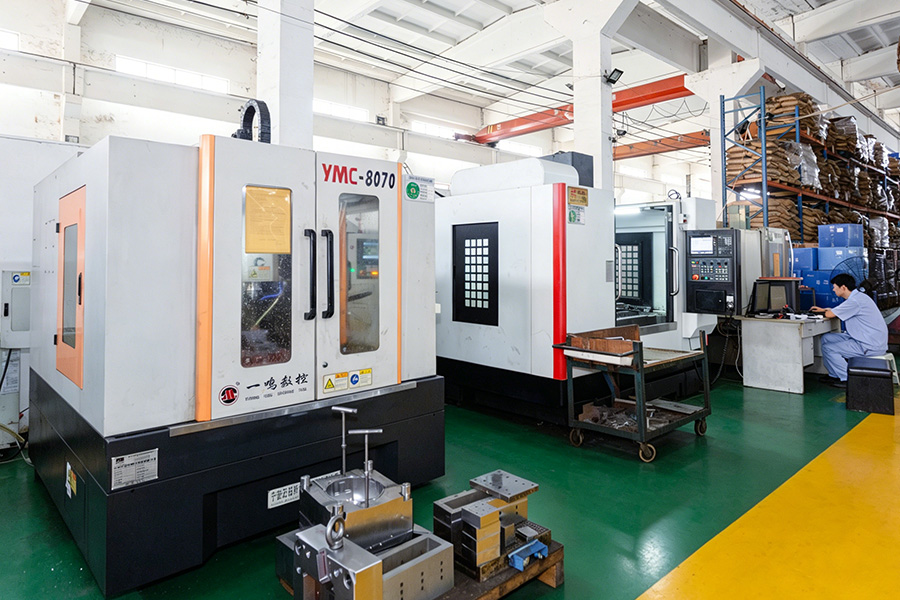
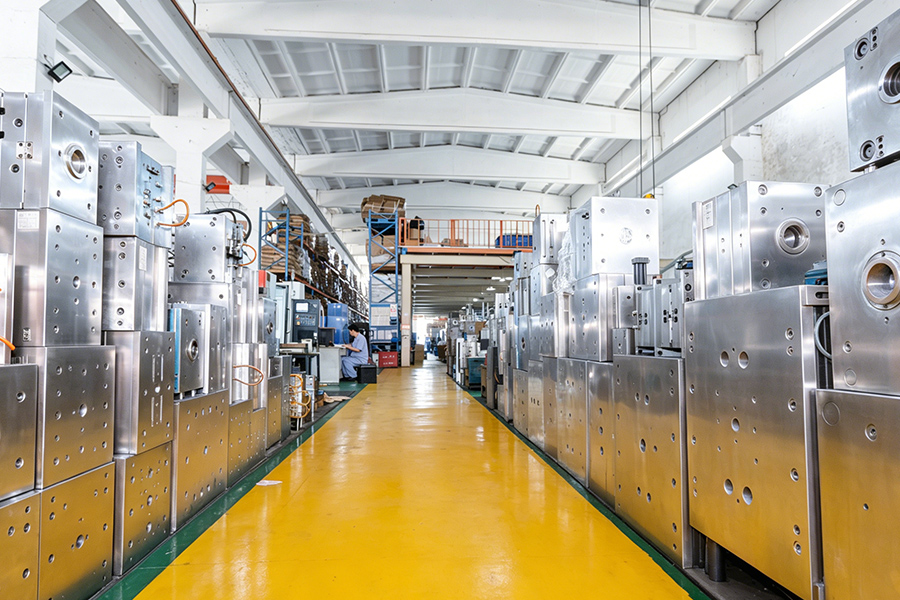
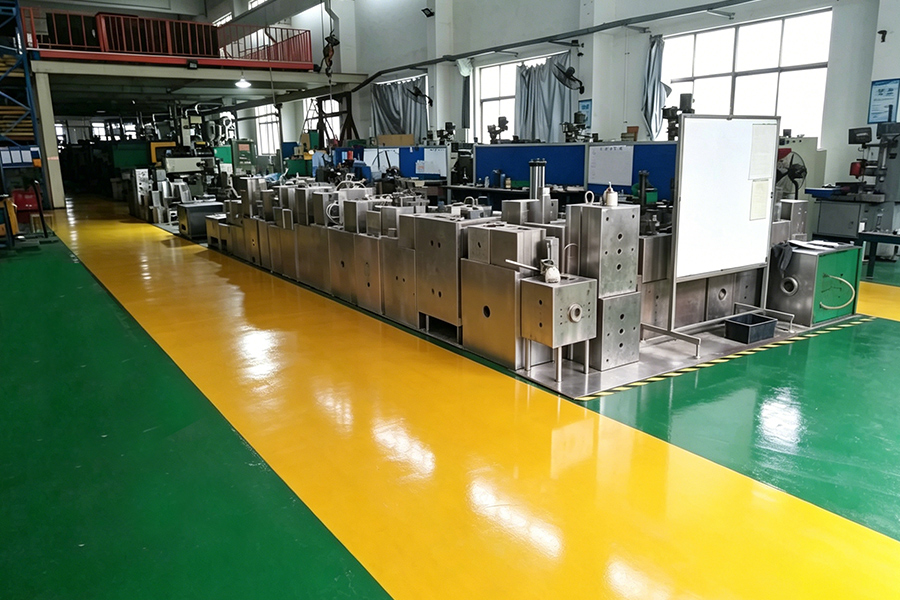
El molde es el proyecto. Si la herramienta es débil, ningún ajuste de la prensa producirá una pieza estable. Busque un proveedor que controle el diseño de moldes, la fabricación de electrodos, el mecanizado CNC, la electroerosión por hilo y el ajuste internamente o a través de una red estrechamente administrada. Una sala de herramientas dedicada acorta el ciclo de retroalimentación cuando el acero necesita corrección.
Para tiradas de bajo volumen, P20 o 718 pueden ser adecuados. Para resinas con carga abrasiva o grandes volúmenes, el acero endurecido como H13 o S136 es más apropiado. La cavitación debe seguir el volumen anual y la capacidad de la prensa: un molde de 16 cavidades en una prensa pequeña puede ser menos eficiente que un molde de 8 cavidades con mejor refrigeración. El diseño de refrigeración afecta el tiempo del ciclo y se deforma más de lo que muchos compradores esperan. Solicite un análisis de enfriamiento o al menos una estrategia de enfriamiento documentada.
Un proveedor tanto de fabricación de moldes como de moldeo por inyección puede validar la herramienta en la misma prensa que ejecutará la producción. Esto reduce el riesgo de traspaso entre el taller de herramientas y el moldeador. Si se transfiere la herramienta, pregunte quién paga el ajuste y la validación del proceso.
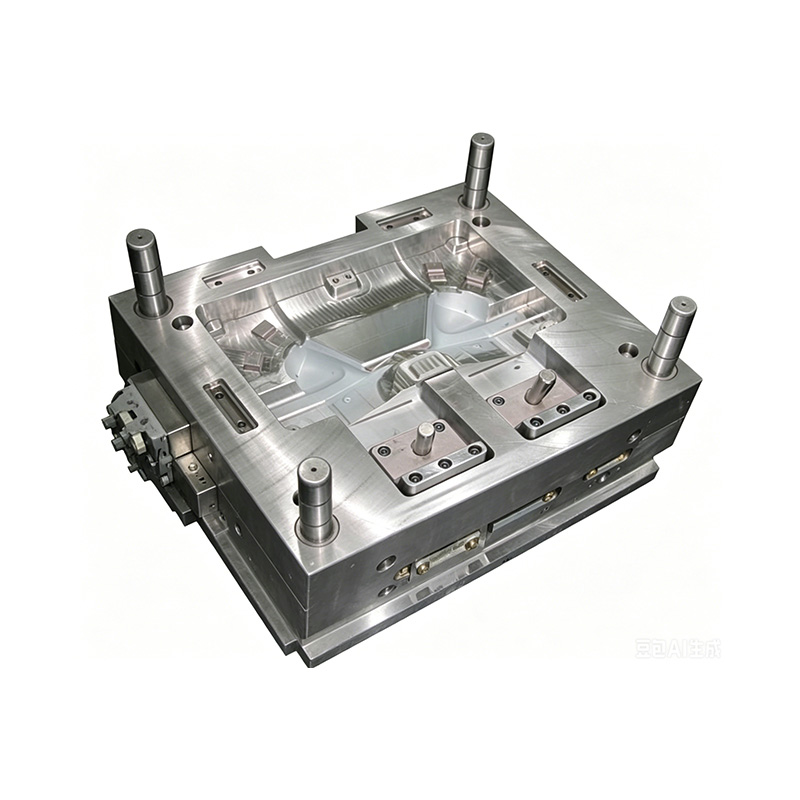
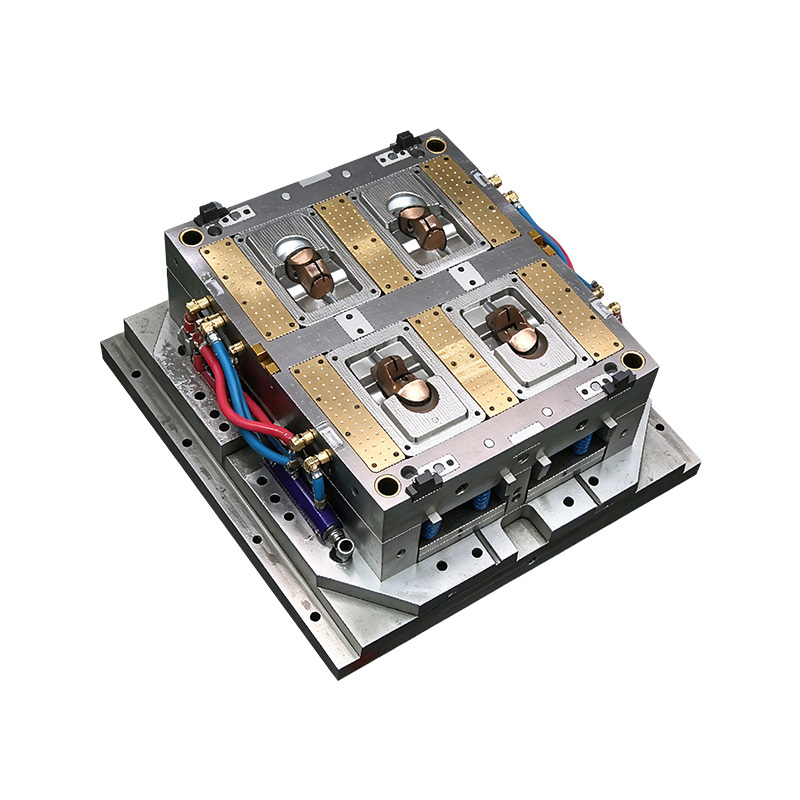
 Moldes de inyección para tableros de instrumentos automotrices para programas OEM y ODM La fabricación de moldes integrados y el moldeo por inyección soportan marcos de tableros, molduras y paneles táctiles en PP, PC/ABS modificado o nailon reforzado con fibra de vidrio. Ver producto →
Ese modelo integrado es importante para piezas grandes, como los moldes de tableros de automóviles, donde el equilibrio del flujo, el enfriamiento y el tonelaje de la prensa deben resolverse juntos.
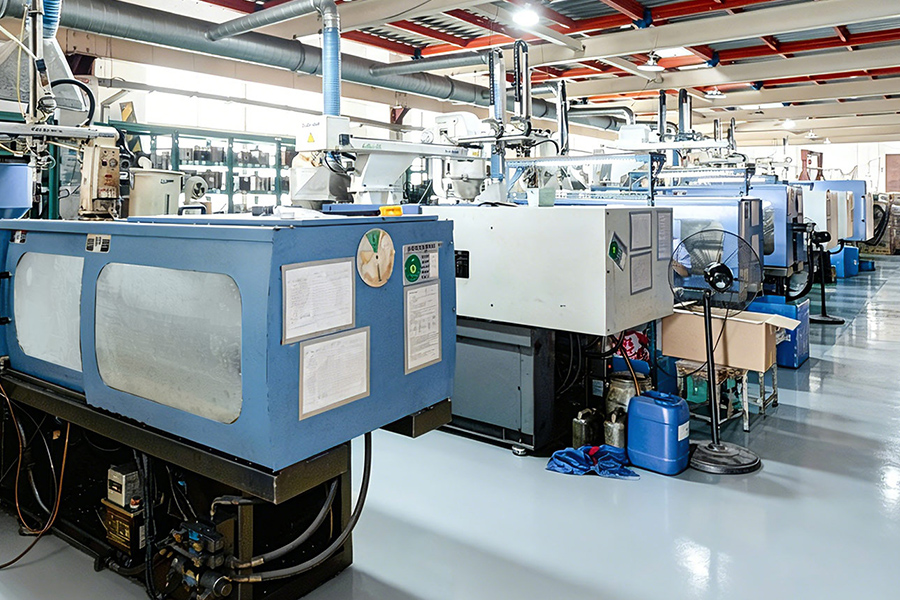
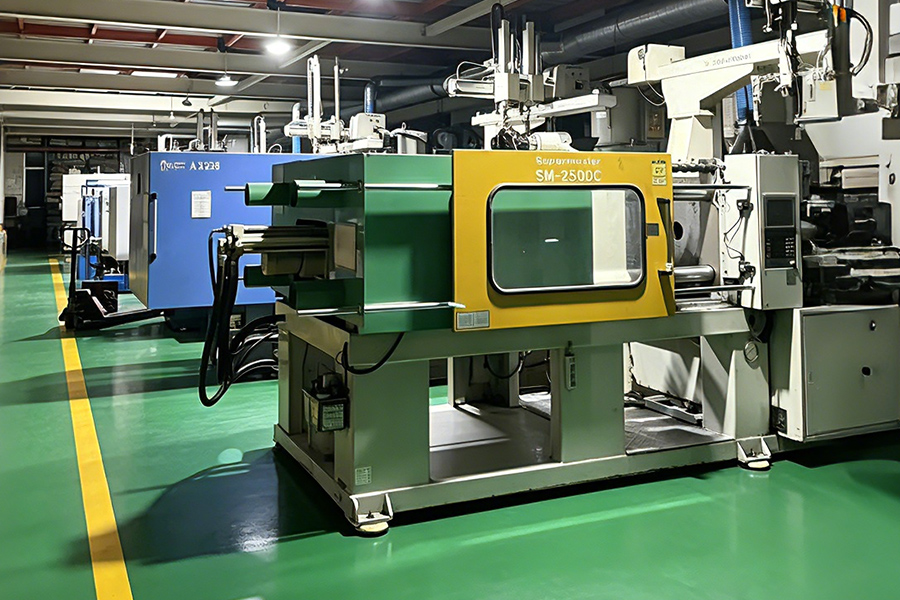
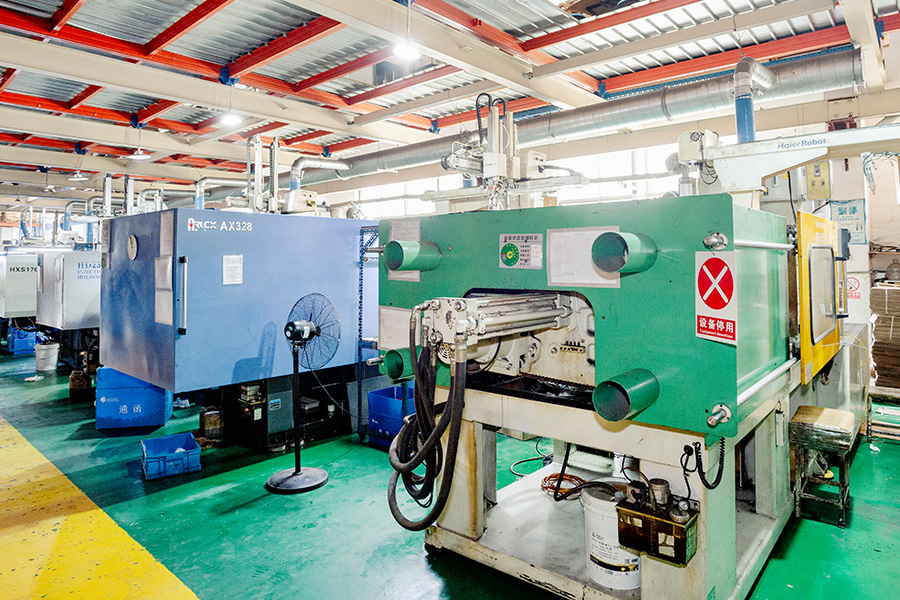
Un moldeador capacitado hará coincidir la fuerza de sujeción, el tamaño del disparo, el diseño del tornillo y el equipo auxiliar con la pieza. La prensa debe mantener el molde cerrado contra la presión de inyección sin rebabas, y el tamaño del disparo normalmente debe estar entre el 20% y el 80% de la capacidad del barril para un tiempo de residencia estable. Una pulsación demasiado pequeña parpadeará o se disparará brevemente. Una prensa demasiado grande puede degradar la resina y desperdiciar el tiempo del ciclo.
Pregunte acerca de los controladores de temperatura del molde, el secado de materiales, la alimentación central y la extracción robótica. Estos detalles determinan la repetibilidad. Para las resinas de ingeniería, un secador que no puede alcanzar el punto de rocío especificado provocará separaciones, líneas de soldadura débiles y resistencia al impacto inconsistente. Para tiradas de gran volumen, la extracción robótica y la separación del transportador protegen la calidad de las piezas y reducen la variación de la mano de obra.
Durante la prueba, el proveedor debe establecer una ventana de moldeo científica, no sólo un buen disparo. Un proceso robusto tiene espacio para ajustar la velocidad de llenado, la presión de empaque y el tiempo de enfriamiento sin perder dimensiones. Si la única manera de fabricar una buena pieza es ejecutarla al límite de la capacidad de la máquina, el proceso se desviará en la producción.
Diferentes industrias tienen diferentes modos de falla. Es posible que un proveedor que comercializa principalmente artículos básicos para el hogar no comprenda los requisitos de trazabilidad y validación de un conector médico. Un proveedor que sólo comercializa productos electrónicos pequeños puede no estar preparado para un panel interior de automóvil de gran tamaño. El servicio adecuado tiene experiencia en aplicaciones relevantes y puede demostrarla.
En automoción, espere experiencia con accesorios automotrices , molduras interiores y exteriores, componentes de iluminación y herramientas de gran volumen. En electrónica, busque una resolución fina de funciones, un control de tolerancia estricto y conocimiento de resinas para conectores, marcos de LED, microengranajes y carcasas de relés. En los electrodomésticos, la atención se centra a menudo en la rigidez estructural, la apariencia y el costo por pieza. En medicina, la validación y documentación del proceso son tan importantes como el propio molde.
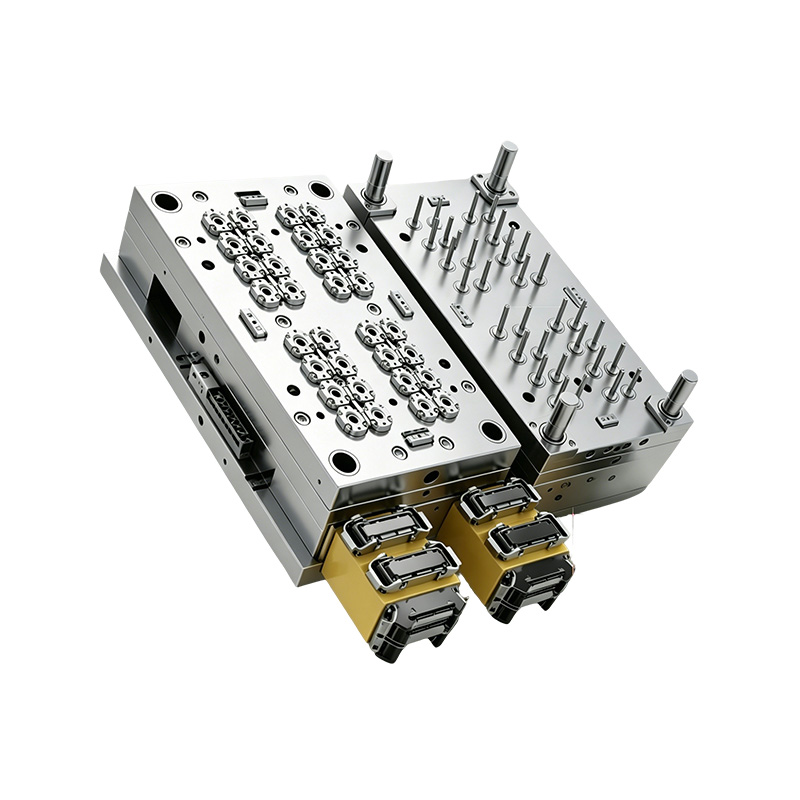
 Moldes de inyección de conectores electrónicos para aplicaciones de precisión de alta temperatura Los componentes de conectores moldeados utilizan LCP o PA9T, soportan soldadura por reflujo a 260 °C y ofrecen retardo de llama V-0 para electrónica 5G, automotriz, médica e industrial. Ver producto →
Para los conectores electrónicos, por ejemplo, la ubicación de la puerta y el control de la temperatura del molde afectan directamente el rendimiento dieléctrico y la estabilidad dimensional. Un proveedor que haya construido moldes similares anticipará estos problemas en lugar de descubrirlos en el momento de la calificación.
Si su pieza necesita dos colores, un sobremolde suave al tacto o una combinación duro-blando, pregunte sobre el diseño de molde de dos disparos, los platos giratorios y la unión de interfaces. El moldeado de dos disparos no es simplemente dos moldes de un solo disparo; el primer disparo pasa a formar parte de la segunda cavidad, por lo que los detalles de contracción y cierre deben diseñarse juntos.
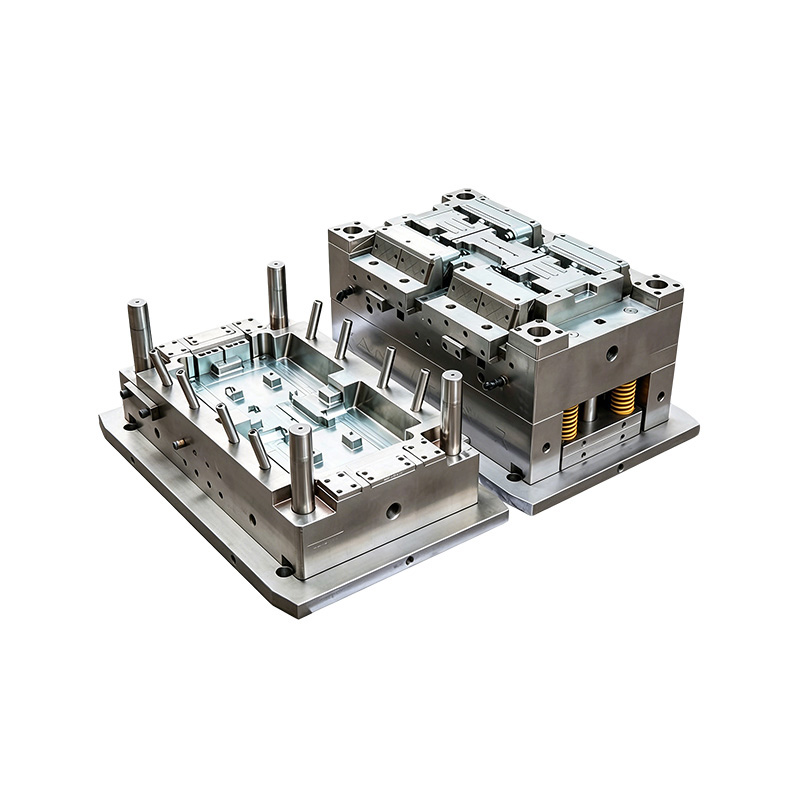
 Conectores de infusión Moldes de inyección para sistemas de administración de fluidos médicos Los moldes de PC, PE o TPE de grado médico forman conectores transparentes y lisos con canales de flujo complejos, sellos resistentes a la presión y compatibilidad con EO o esterilización por radiación. Ver producto →
En proyectos médicos, esa misma disciplina se aplica a moldeo por inyección médica , donde la producción en sala blanca, la trazabilidad de la resina y la validación dimensional a menudo determinan si un proveedor está calificado.
La calidad no es un certificado en la pared. Es el sistema que detecta la deriva antes de que las piezas defectuosas lleguen al cliente. Para moldeo por inyección personalizado, solicite el plan de control, la frecuencia de inspección, el calibre R&R y cómo se segregan las piezas no conformes. Para industrias reguladas, solicite protocolos de validación, documentación IQ/OQ/PQ y trazabilidad de lotes desde la resina hasta la pieza terminada.
Un proveedor básico debe tener calibradores, micrómetros, medidores de altura y un sistema de visión o CMM para dimensiones críticas. Más importante es cómo se utilizan los datos. ¿Se registran las dimensiones a lo largo del tiempo? ¿Están bloqueados y registrados los parámetros del proceso? Si un cliente se queja de un tiro corto, ¿puede el proveedor rastrear el lote, la prensa, el operador y el lote de resina?
Los mohos rara vez permanecen intactos. Las reparaciones de acero, los ajustes de puertas y las sustituciones de resina requieren control de cambios. Pregunte cómo se aprueban los cambios de ingeniería y cómo se repite la inspección del primer artículo después de una reparación de molde. Un proveedor que trata cada cambio como un nuevo proyecto reduce el riesgo de fallas silenciosas.
El precio por pieza es sólo una línea del coste total de propiedad. El costo de herramientas, el costo de prueba, el flete, el embalaje, el costo de mantenimiento del inventario, las órdenes de cambio y el tiempo de inactividad son importantes. Una cotización que es un 10 % más baja a nivel de pieza puede fácilmente perder un 30 % a nivel de proyecto si el molde requiere un mantenimiento frecuente o el proceso genera una gran cantidad de desechos.
Aclare quién es el propietario del molde, si se puede transferir y cuánto cobra el proveedor por el mantenimiento. Pregunte por el tiempo de ciclo supuesto, la cavitación, la tasa de desechos y el método de embalaje detrás de la cotización. Si esos supuestos están ocultos, no se pueden comparar proveedores de manera justa. Pregunte también sobre bases de moldes de repuesto, controladores de canal caliente e insertos de repuesto.
Un cronograma razonable vincula los pagos con la aprobación del diseño, la finalización del molde, la aprobación del primer artículo y la rampa de producción. Evite pagar la mayor parte del costo de las herramientas antes de que el molde esté probado en la resina de producción. La entrega debe incluir el tiempo para DFM, adquisición de acero, mecanizado, ajuste, prueba y correcciones. Un cronograma comprimido que se salta las pruebas es una economía falsa.
Antes de enviar una RFQ, prepare un paquete que le permita al proveedor cotizar con supuestos reales. Luego califique las respuestas según el mismo criterio.
El mejor servicio personalizado de moldeo por inyección de plástico hará que el proyecto sea más fácil de controlar. Le preguntará sobre la pieza antes de cotizar, le mostrará cómo se seleccionaron el molde y la prensa, documentará el proceso y comunicará los cambios antes de que se conviertan en sorpresas. Utilice los cinco criterios anteriores, verifique los detalles detrás de cada cotización y elija el proveedor cuyas capacidades coincidan con su pieza y su realidad de producción. Así es como elegir un servicio de moldeo por inyección de plástico personalizado que aún parezca una buena decisión en el momento del lanzamiento de la producción.

+86-18939901200

+86-021-57800460

shpzsj@163.com

No. 88, Carretera Yechang, localidad de Yexie, distrito de Songjiang, Shanghái, China